Språk

Når en bensinmotor begynner å gå ujevnt på tomgang, mister trekk over 4000 o/min eller skravling fra ventildekselet, er bilens kamaksel vanligvis den første delen som skal inspiseres. Denne ene akselen kontrollerer alle inntaks- og eksosventilhendelser, og et lite avvik i lobgeometrien viser seg umiddelbart i dreiemoment, utslipp og støy fra ventiltoget.
Anhui KORBOR Machinery Co., Ltd. (KORBOR) har produsert kamaksler eksklusivt siden 1999 og driver en produksjonsbase på 28 000 kvadratmeter i Anqing, Anhui-provinsen. KORBOR leverer mer enn 800 bilkamakselmodeller for bensinmotorer på tvers av asiatiske, europeiske og nordamerikanske plattformer, og den leverer over 2,3 millioner kamakselsett til globale kunder hvert år.
Kamakselen bestemmer når inntaks- og eksosventilene åpnes og lukkes, noe som gjør den til den mest innflytelsesrike komponenten for motorpust, dreiemoment og utslippsadferd i en bensinmotor.
Tre tall definerer hver produksjonskamaksel: ventilløft, varighet og lobseparasjonsvinkel (LSA). Løft er hvor langt ventilen åpner. Varighet er antall veivakselgrader ventilen forblir åpen. LSA er vinkelforskyvningen mellom inntaks- og eksoslobene. Hvis du endrer en av dem, skifter kraftbåndet. En produksjonsbensinmotor bruker konservative profiler som er innstilt for lave kjøreegenskaper, tomgangsstabilitet og utslipp; en ytelsesprofil ville ofre tomgangskvalitet og dreiemoment med lavt turtall.
Hver lobspiss bærer ventilfjærbelastningen gjennom løfteren eller vippearmen, og skaper konsentrert kontakttrykk ved moderat motorturtall. Lappens overflatehardhet er det primære forsvaret mot gropdannelse, riper og lapptørking. Når en kamaksel svikter, er det nesten alltid et hardhetsproblem i stedet for et geometriproblem.
Kjølt støpejern er standardmaterialet for masseproduserte bensinmotorer kamaksler fordi det kombinerer en hard lappoverflate med den laveste enhetskostnaden; smidd legert stål vises bare der vedvarende drift med høye rpm krever høyere utmattelsesmotstand.
| Materialklasse | Herdende tilnærming | Typisk hardhet | Hovedapplikasjon |
| Avkjølt støpejern | Chill casting ved lappansiktet | 45-55 HRC | Vanlige personbilmotorer |
| Nodulært støpejern | Austenitiserende og induksjonsherding | 42-52 HRC | Turboladede og høymomentmotorer |
| Smidd legert stål | Karburering eller nitrering | 58-62 HRC | Høyt turtall og høytløftende motorprogrammer |
Typisk lappoverflatehardhet etter materiale
Avkjølt støpejern produserer et hardt lag direkte på lappflaten under støping, som er den mest økonomiske veien til en slitesterk lob i en motor som bruker mesteparten av sin levetid under 6000 o/min. Nodulært støpejern gir slag- og tretthetsmotstand for motorer som kjører høyere sylindertrykk, for eksempel turboladede bensinenheter. Smidd stålemner koster mest, men overlever vedvarende høyrpm-drift med aggressive ventilfjærhastigheter.
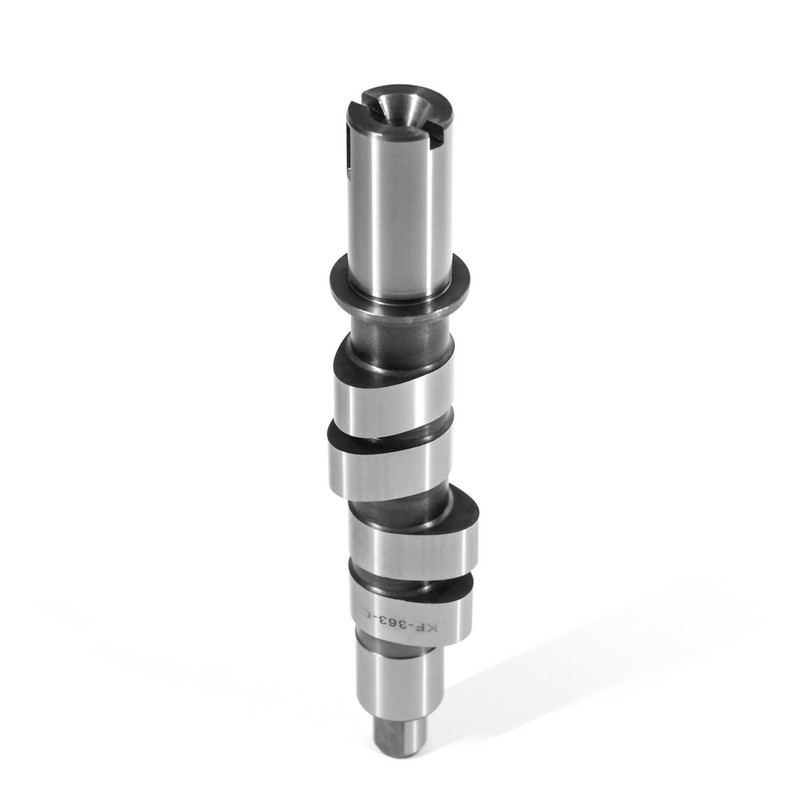
Et konkret eksempel i KORBOR-serien er Toyota KB014 kamaksel , en del av kjølt jern laget for Toyota-bensinapplikasjoner: lappoverflaten er herdet på støpestadiet, og lagertappene er ferdigslipt til en kontrollert klaring.
 Engros bil kamaksel-TOYOTA-KB-014 Leverandører, Produsenter, Company ANHUI KORBOR MACHINERY CO., LTD. Er Kina engros TOYOTA-Car camshaft-KB-014 leverandører, produsenter og selskap, vi tilbyr TOYOTA-Car ... Se produkt →
Holdbarhet avgjøres ved støping og varmebehandling, ikke ved sluttkontroll; hver måling tatt på slutten av linjen reflekterer materielle beslutninger tatt flere prosesser tidligere.
KORBOR driver en komplett intern rute fra blankstøping til ferdig kamaksel. Sekvensen nedenfor er standardrutingen for bilens kamaksler i katalogen.
Den samme sju-trinns ruting gjelder over hele området, inkludert VW KB337 kamaksel brukt i Volkswagen bensinmotorer. KORBOR dokumenterer denne prosessen under en IATF 16949:2016 kvalitetssystem med flernivåinspeksjon på hvert trinn.
 Engros bil kamaksel-VW-KB-337 Leverandører, Produsenter, Company ANHUI KORBOR MACHINERY CO., LTD. Er Kina engros VW-Car kamaksel-KB-337 leverandører, produsenter og selskap, vi tilbyr VW-Car kamaksel... Se produkt →
Den raskeste måten å unngå en mislykket kamakselbestilling på er å verifisere at applikasjonen passer først, lobeprofil nummer to, materialklasse tredje og leverandørkvalitetssertifisering sist.
Kjøpere som kjøper bilkamaksler til bensinmotorer har en tendens til å gjøre de samme feilene: bestiller kun etter bilmodell, ignorerer motorkoden eller godtar en omslipt del uten å sjekke hardhetsrapporten. Disse fem kriteriene lukker det gapet.
Gjenbruker den slitte kjernen og fjerner materiale for å reprofilere lappene. Billigere, men lobløft er redusert og den opprinnelige materialhardheten kan ikke forbedres. Sporbarhet avhenger av ombyggerens journaler.
Starter fra ferske emner med kontrollert legeringskjemi, full varmebehandling og CNC-profilsliping. Konsistens er dokumentert fra smelte til ferdig del, noe som passer bensinmotorer med lang levetid.
En produsent som kontrollerer støping, varmebehandling, maskinering og inspeksjon i én fabrikk kan garantere batch-til-batch-konsistens som en handelsbasert leverandør ikke kan matche.
KORBORs produksjonsbase i Anqing dekker 28 000 kvadratmeter, inkludert 22 000 kvadratmeter med fabrikkareal. Selskapet følger IATF 16949:2016 med en null-defekt-filosofi bygget rundt inspeksjoner på flere nivåer på hvert prosesstrinn, og det reviderer oppstrømsleverandører for miljø- og arbeidsstandarder slik at materiell herkomst forblir under kontroll.
Fordi KORBOR kun produserer kamaksler, er ikke ingeniørarbeid og kvalitetssystemressurser spredt på andre komponenter, og selskapet har bygget en Produksjonshistorie med kun kamaksel siden 1999 . Den samme vertikale integrasjonen viser seg i leveransen: håndtering av alt fra emnestøping til ferdige deler forkorter ledetiden og fjerner toleransestablingen som skapes når ulike prosesser er spredt på tvers av leverandører.
kamakselsett sendes hvert år, støttet av en årlig produksjonskapasitet som opprettholder store batchordrer uten å ofre del-til-del-konsistens.
Den Ford KB577 kamaksel representerer den samme ruten for Ford bensinmotorer: den produseres på de samme linjene, med samme varmebehandling og profilslipesekvens, som alle andre deler i katalogen.
 Engros bil kamaksel-FORD-BL3Z6250D Leverandører, Produsenter, Company ANHUI KORBOR MACHINERY CO., LTD. Er Kina engros FORD-Car camshaft-BL3Z6250D leverandører, produsenter og selskap, vi tilbyr FORD-Car c... Se produkt →
Typiske symptomer er en rytmisk bankelyd fra ventildekselområdet, grov tomgang, redusert effekt over 3500 rpm og diagnostiske feilkoder for kamaksel- eller veivakselkorrelasjon som P0340 eller P0016. En visuell inspeksjon av lappene vil vise skåring, groper eller flate profiler.
En omslipt kamaksel resirkulerer den originale kjernen og fjerner materiale for å gjenopprette profilen; det er billigere og nyttig i enkelte ombygginger, men det kan ikke forbedre den opprinnelige materialets hardhet eller geometri. En ny produsert kamaksel starter fra ferske emner med kontrollert legeringskjemi, full varmebehandling og CNC-profilsliping, noe som gir jevn hardhet og lengre forventet levetid.
Ja. Bensinmotorens kamaksler er vanligvis dimensjonert for høyere turtall og lettere belastninger på ventiltogene, med kortere varighetsprofiler for å bevare tomgangskvaliteten. Diesel kamaksler bærer tyngre belastninger på drivsiden og er designet for forskjellig injeksjons- og forbrenningstidspunkt. Material- og herdevalg er også forskjellige fordi dieselmotorer opererer ved høyere sylindertrykk.
Den automotive industry benchmark is IATF 16949, the international quality management system standard for automotive production parts. Supporting evidence includes hardness-test reports, runout inspection records, batch traceability codes, and audit documentation of upstream casting and heat-treatment processes.




 闽公网安备 35018102000203 号
