Språk

En innkjøpssjef sender en tilbudsforespørsel for 8000 kamaksler med kun en motorkode og et OEM-delenummer. I løpet av en uke kommer tilbud tilbake med priser som avviker med 20 prosent eller mer, hardhetsverdier som motsier hverandre, og ledetider som varierer fra seks til uken. Problemet er sjelden en uærlig leverandør. Det er en tilbudsforespørsel som ikke klarte å spesifisere hva som faktisk ble kjøpt.
En RFQ, eller forespørsel om tilbud, er et formelt anskaffelsesdokument som angir de tekniske, kvalitetsmessige og kommersielle betingelsene og leverandøren må tilfredsstille før en kontrakt tildeles. Ved bulkkjøp av kamaksel er dette dokumentet den eneste bindende referansen for alt som følger: prøvegodkjenning, første artikkelinspeksjon, masseproduksjon og kontroll av innkommende varer. Kjøpere som etterlater hull gir leverandørene frihet til å velge den billigste tolkningen, og kostnadene for denne friheten vises senere som lobslitasje, ventiltidsavvik og avviste partier.
Anhui KORBOR Machinery Co., Ltd. (KORBOR), en kamakselprodusent med mer enn 25 års produksjonshistorie, vurderer tusenvis av forespørsler om innkjøp hvert år. Mønsteret er konsekvent: tilbudene som gir den jevneste anskaffelsesprosessen er ikke nødvendigvis de lengste. Det er de som angir målbare grenser i stedet for å la dem stå åpne for tolkning.
En vag kamaksel RFQ produserer inkonsekvente priser, uforutsigbar kvalitet og unngåelig nedetid på samlebåndet.
Kamaksler sitter inne i motoren og kontrollventilen åpner og lukker. En endring i lobprofil, materiale eller hardhet endrer dreiemoment, drivstoffforbruk og slitasjeoppførsel. Når tilbudsforespørselen utelater disse parameterne, priser hver leverandør og annen del, og kjøperen kan ikke sammenligne tilbud fordi de ikke er for samme produkt.
De to kolonnene nedenfor viser hva kjøpere vanligvis mottar i hver situasjon.
Syv spesifikasjonsblokker utgjør minimumskjelett for en profesjonell kamaksel RFQ, og hver blokk må inneholde en målbar verdi eller en referanse til en godkjent tegning.
Disse blokkene dekker hele kjeden fra delidentitet til leveringsverifisering. Å utelate noen av dem tvinger leverandøren til å fylle et teknisk gap med en gjetning, og den gjettingen blir en del av kontraktsprisen.
| Spesifikasjonsblokk | Hva skal oppgis | Hvorfor det betyr noe |
| Del identitet | Motorfamilie, OEM delenummer, slagvolum, årsmodell | Bekrefter lobprofil og ventiltiming samsvarer med motoren |
| Blankt materiale | Kjølt støpejern, nodulært støpejern, legert stål eller smidd emne | Angir styrke, slitasjemodus og kostnadsbasislinje |
| Varmebehandling | Bråkjøling, temperering, karburering eller nitring; hardhetsområde i HRC | Kontrollerer overflatens holdbarhet mot lappgroper |
| Lobegeometri | Løft, varighet, lobens senterlinjevinkel eller tegningsreferanse | Bestemmer kraftkurven og ventiltogets stabilitet |
| Dimensjonstoleranser | Journaldiametergrad, tapbredde, kilesportoleranse | Sikrer oljeklaring og oppførsel ved press-fit montering |
| Runout og retthet | Maksimal total indikert utløp på journaler og lober, retthetsgrense | Forhindre vibrasjoner, støy og ujevn slitasje |
| Inspeksjon og rapportering | CMM-rapport, hardhetssertifikat, materialcertifikat, PPAP-nivå | Gir objektive bevis på at batchenr RFQ |
PPAP, eller Product Part Approval Process, bilindustriens standardprosedyre å bekrefte at en leverandør av produksjonsprosesskonsekvent kan levere deler som deler tegningen for masseproduksjonen starter.
For bilombyggere er OEM-kryssreferansen viktigere enn noe annet enkelt filt. En Toyota-motorapplikasjon er for eksempel en av de mest etterspurte referansene i katalogen; å oppgi OEM-delenummeret i tilbudsforespørselen fjerner tvetydighet før prisen starter.
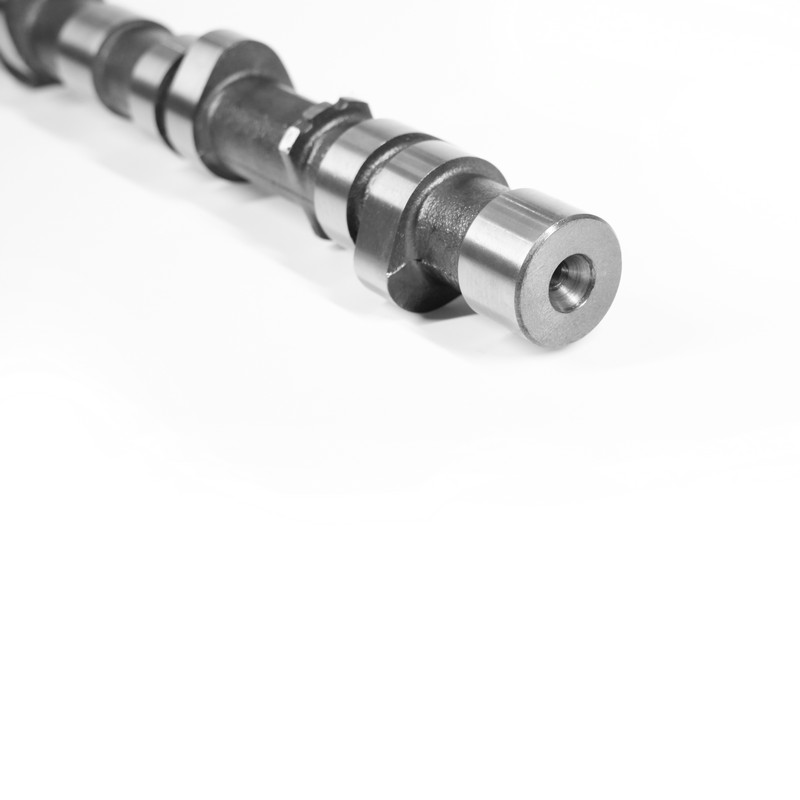 Toyota KB-014 overliggende kamaksel for 2,2L/2,4L motorer Denne OEM-kryssrefererte kamakselen passer Toyota Celica, Corona og Pickup-modeller fra de dekkede årene. Materialkvaliteten og varmebehandlingen påvirker levetiden direkte, noe som gjør det til en kritisk spesifikasjon å fikse før du sammenligner priser. Se produkt →
Materialkvalitet og varmebehandling er de til spesifikasjonene som har størst innflytelse på kamakselens levetid, og begge må fikses før prissammenligningen starter.
Hver materialfamilie passer til forskjellige driftsforhold. Avkjølt støpejern er vanlig i kostnadsfølsomme passasjermotorer med høyt volum fordi dens harde sliteoverflate dannes under støping. Nodulært støpejern gir høyere bøyestyrke og tåler moderat støtbelastning. Legert stål som er karburert og bråkjølt brukes når overflatehardhet og kjernesighet begge må være høye, vanligvis i ytelse og dieselapplikasjoner.
KORBORs integrerte produksjonskjede begynner med emnestøping og fortsette gjennom herding, karburering og bråkjøling for å nå styrken, hardheten og slitestyrken som kreves av hver motorfamilie. Når en tilbudsforespørsel navngir både materialfamilien og et hardhetsområde, kan ikke leverandøren erstatte et billigere emne uten å bryte kontrakten.
Skriv hardheten som et område, ikke et minimum. Et utsagn som 48 til 52 HRC på lappoverflaten gir leverandøren og kontrollert prosessvindu; et utsagn som minimum 48 HRC inviterer til borderline-batcher som fortsatt består, men som fungerer i konsekvent.
Toleranser på tappdiameter og lobutløp er målingene som er sikret en pålitelig kamaksel fra en tidlig feil.
Typiske produksjonsverdier i industrien inkluderer tapdiametertoleranser ved ISO-tilpasningskvaliteter som f7 eller h8, totalt utslag på tapene på eller under 0,02 mm, og retthet over hele lengden innenfor 0,02 mm. Overflatefinish på lagertapper er vanligvis spesifisert i Ra-verdier, med 0,4 mikrometer vanlig for oljefilmretensjon. Disse tallene må skrives eksplisitt fordi de bestemmer om kamakselen spinner uten støy og holder ventilen innenfor spesifikasjonen.
En del som passerer diametermåling kan fortsatt ha skjult senterlinjeavvik. Derfor bør RFQ kreve utløpsmåling på senter, pluss en retthetskontroll etter ferdig sliping.
En bulk-kamakselleverandør må demonstrere et funksjonelt kvalitetssystem, ikke bare et kalibreringssertifikat.
Kjøpere bør spørre etter kvalitetsstandarden ved navn. KORBOR opererer under IATF16949:2016, den bilspesifikke kvalitetsstyringsstandarden som legger til prosesskontroll, risikoanalyse og forsyningskjedekrav til ISO 9001. Selskapet bruker lagdelte kvalitetskontroller på hver produksjonsstrinn, med batch-til-batch-konsistens som mål, og dens oppgitte produksjonskapasitet2, årlig produksjon overstiger2. Det volumet betyr noe: en linje bygget for millioner av deler oppfører seg annerledes enn et verksted som maskinerer enkeltprototyper.
For inspeksjon og sporbarhet bør RFQ kreve en dimensjonsrapport fra en koordinatmålemaskin, et hardhetstestsertifikat og et materialsertifikat for hver batch. Hvis delene er bestemt for en OEM-produksjonslinje, bør kjøperen også navngi det nødvendige PPAP-nivået slik at leverandøren utarbeider den riktige dokumentasjonspakken.
KORBORs uttalte kvalitetsforpliktelse er identisk ytelse på hver batch, støttet av flernivåkontroll av innkommende materiale, maskinering, varmebehandling og sluttinspeksjon før pakking.
Kjøpere som ønsker å verifisere disse påstandene før de skriver tilbudsforespørselen, kan gjennomgå de kvalitetsrelaterte egenskapene og kontrollprosessene på KORBORs kvalitetssikringsoversiktsside .
For motorsykkelmotorlinjer med høyt volum telles kamakselbatcher ofte i tusenvis av enheter. RFQ for slike stillinger må navngi OEM-referansen og inspeksjonsstandarden sammen, fordi kostnadene for et enkelt dårlig parti i et motorsykkelmotorprogram multipliseres med antall kjøretøyer som allerede er montert.
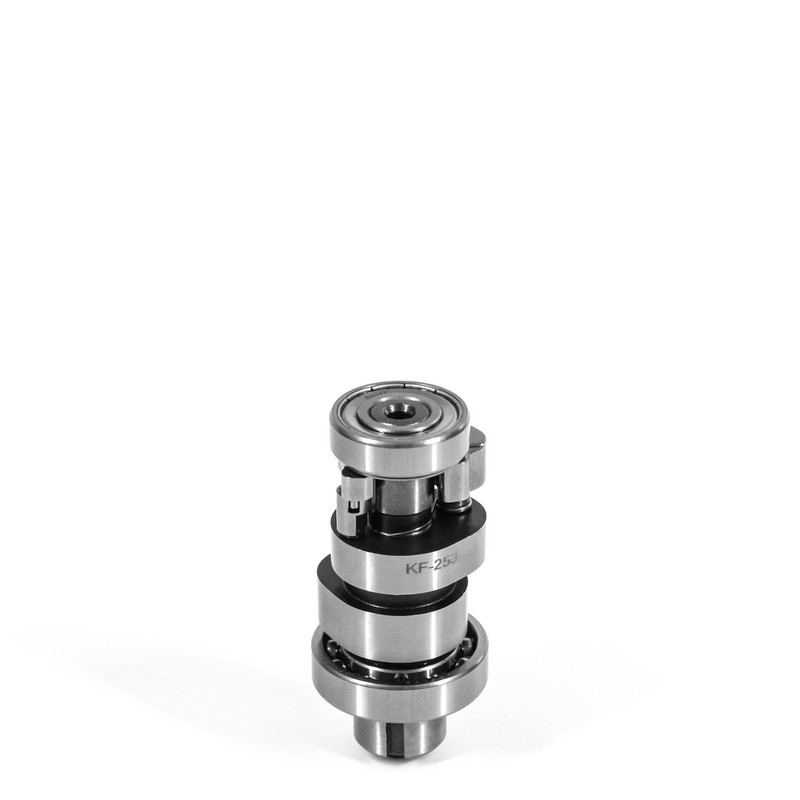 Honda 14100-KWW-741 Kamaksel for WAVE-110-serien Denne kamakselen er en OEM-spesifikasjonserstatning for Honda WAVE-110 motorsykkelmotorer, og er bygget for bestillinger med store volum og krever navngivning av OEM-referansen og inspeksjonsstandarden i tilbudsforespørselen for å unngå kostbare batchdefekter. Se produkt →
Leveringsvilkår og emballasjeregler hører hjemme i tilbudsforespørselen fordi de bestemmer om en bulkordre ankommer brukbar og i rute.
Bulk-kamakselbestillinger er normalt pakket med antirustolje, individuelt med hylser eller pakket inn, og lagt i eksportkartonger på trepaller. RFQ bør angi den aksepterte rustforbyggende oljetypen, om fosfat eller andre belegg er forbudt, antall stykker per kartong og pallemerking. Ledetid trenger som presisjon: et månedlig avrop på 5 000 sett skaper en annen produksjonsplan enn en enkelt årlig levering på 60 000 sett.
Leverandørkvalifisering går utover tegningen. Kjøperen bør verifisere at produsenten eier hele prosessskjeden i stedet for å outsource kritiske operasjoner. KORBORs one-stop service dekker alt fra emnestøping til den ferdige kamakselen, og produksjonsbasen i Anhui dekker 28 000 kvadratmeter, med 22 000 kvadratmeter verkstedareal. Årlig kontraktskapasitet og bufferlagerpolitikk bør skrives inn i tilbudsforespørselen slik at begge deler deler samme planleggingsforutsetning.
Siden grunnleggelsen i 1999 har KORBOR fokusert utelukkende på kamaksler. Dette enkeltproduktfokuset er synlig i katalogdekningen og i prosessutviklingshistorien beskrevet i bedriftsprofil .
Kjøpere som kjøper Ford-motordeler står ovenfor en spesiell utfordring: Ford har brukt flere forskjellige kamakselfamilier på tverr av forskjellige motorgenerasjoner, så OEM-kryssreferansen må være mye før prøvetakingen begynner.
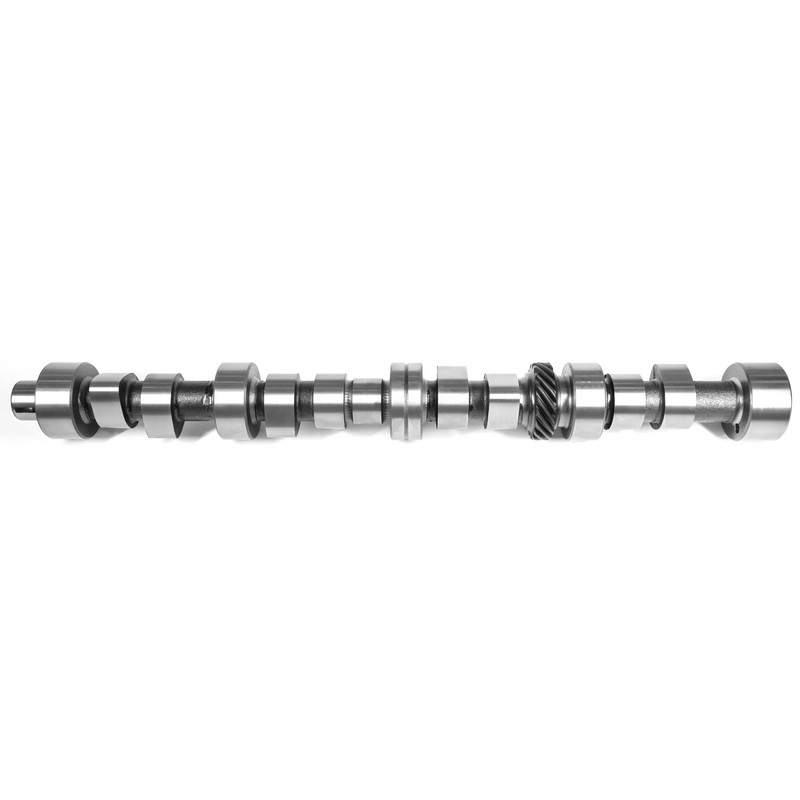 Ford C7NN6250B traktorkamaksel for 5000-6600-serien For Ford-motorombyggere betjener denne kamakselen flere traktormodeller, men krever en nøyaktig OEM-kryssreferanse før prøvetaking, ettersom Ford brukte forskjellige kamakselfamilier på tverr av generasjoner og bruksområder. Se produkt →
Korte svar på spørsmålene kjøpere oftest stiller før de utsteder en kamaksel RFQ.
Minimumssett er motoridentitet, OEM-delnummer, materialfamilie, varmebehandling og hardhetsområde, lobgeometrireferanse, tap- og lobtoleranser, utløpsgrenser, overflatefinish, krav til inspeksjonsrapport, emballasje og leveringsbetingelser.
Kjølt støpejern er det vanligste valget for høyvolums kamaksler for personbiler fordi det kombinerer en hard sliteoverflate med økonomisk støping. For høyere styrke og støtmotstand er nodulært støpejern eller karbonisert legert stål spesifisert.
Vær om kvalitetssertifikatet ved navn, ideelt sett IATF16949:2016, og krevd en første artikkelinspeksjonsrapport med CMM-data. En stedsrevisjon bør kontrollere varmebehandlingslinjen, ferdigslipingsprosessen, målerommet og batchsporbarhetssystemet.
Ledetiden avhenger av om delen er en lagerført katalogmodell eller et nytt verktøyprosjekt. Standardreferanser, slik som de over 1400 modeller i KORBORs katalog, sender raskere enn nye lobeprofiler som krever verktøyutvikling og prøvegodkjenning.




 闽公网安备 35018102000203 号
