Språk

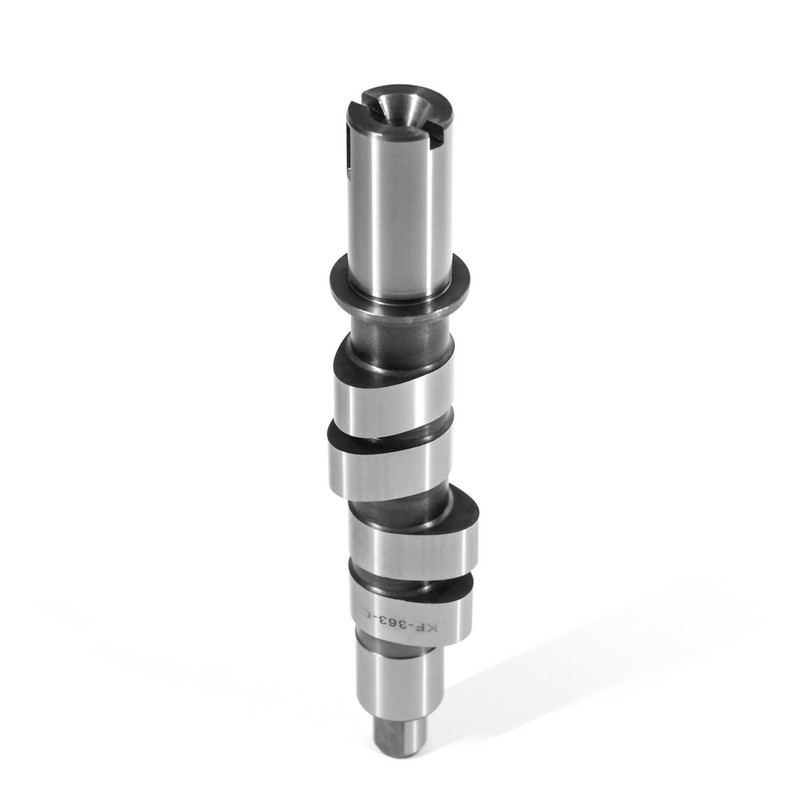
En kamaksel er den mekaniske timinghjernen til en forbrenningsmotor. Én presisjonsmaskinert aksel med eggformede lober bestemmer nøyaktig når hver inntaks- og eksosventil åpner og lukker, og den avgjørelsen skjer i løpet av millisekunder. Ved 6000 rpm åpner hver ventil 50 ganger per sekund; en to-graders feil i lobe-fasing reduserer toppeffekten med omtrent 5-8 prosent samtidig som drivstofforbruket øker. Valget av kamakselmateriale, lobeprofil og produksjonstoleranse kan være forskjellen mellom en motor som går stille i 200 000 miles og en som svikter ved 30 000.
Kamakselen konverterer veivakselrotasjonen til mekanisk tidsbestemt ventilløft, som kontrollerer luftstrømmen som kommer inn og ut av hver sylinder. Veivakselen driver kamakselen gjennom en timingkjede, belte eller gir satt på nøyaktig halv veivakselhastighet. For hver to veivakselomdreininger fullfører kamakselen én, så inntaks-, kompresjons-, kraft- og eksosslag stemmer alltid med de riktige ventilposisjonene. Hvis denne synkroniseringen går tapt, mister motoren kompresjon, slår tilbake gjennom inntaket eller feiltenner gjennom eksosen, avhengig av hvilken ventilhendelse som beveget seg.
Kjernedefinisjon
En kamaksel er en roterende aksel med forsiktig slipte lober som aktiverer motorventiler i fase med stempelbevegelse, og definerer både ventilløft og ventiltiming for hver sylinder i motoren.
Hver lapp er en nøyaktig formet eksentrikk. På basissirkelen holder ventilfjæren ventilen lukket; når lobens høye flanke roterer til kontakt, skyver den ventilen åpen. Formen på den eksentrikken bestemmer motorens pusteoppførsel ved hvert turtall. En tomgang ved 800 rpm trenger beskjeden løft og tidlig inntaksstenging; den samme motoren ved 6500 rpm trenger mer løft og lengre varighet slik at sylinderen kan fylles med høy luftstrømhastighet. En lobeprofil som er feil for begge forholdene gir dårlig tomgang, flat effekt eller begge deler.
Ventilløft, varighet og lobseparasjonsvinkel er de tre tallene som definerer en motors kraftkurve, tomgangskvalitet og dreiemomentlevering. Løft bestemmer hvor langt ventilen åpner, varighet angir hvor lenge den forblir åpen i veivakselgrader, og lobseparasjonsvinkel posisjonerer inntaks- og eksoslobene i forhold til hverandre.
Ventilløft kontrollerer størrelsen på åpningen porten presenterer for den innkommende ladningen. En høyløftekam gir mer luft, men den øker også ventilfjærbehovet: fjærkraften øker omtrent med kvadratet på løfteøkning, så en kam med 0,050 i mer løft trenger betydelig stivere fjærer eller ventiltoget flyter ved høyt turtall.
Varighet avgjør hvor effekttoppen lander. En 220-graders inntaksvarighet holder tomgang jevn og bygger sterkt lavt dreiemoment; en 260-graders varighet flytter kraftbåndet oppover og myker opp tomgangen. Lobes separasjonsvinkel setter overlappingsvinduet øverst på dødpunktet av eksosslaget, når begge ventilene er åpne. En bredere LSA rundt 114-116 grader stabiliserer tomgangsvakuum; en smalere LSA rundt 106-108 grader skjerper gassrespons og topptrekk, men krever mer kalibrering av motorstyring.
OEM kamakseltiming er en spesifikasjon, ikke et forslag. Lobeposisjonstoleranser på produksjonsmotorer faller vanligvis innenfor 1-2 grader; Å overskride dette vinduet reduserer målbart kraften, øker utslippene og skaper klager om kjøreegenskaper i felten.
Kjølt støpejern er arbeidshestmaterialet for produksjonskasaksler; nodulært støpejern dominerer lastebil- og dieseldrift, og smidd stål er reservert for de høyeste ventiltogbelastningene. Hver materialfamilie har en distinkt balanse mellom kostnader, hardhet og utmattelsesstyrke, og hver materialfamilie behandles forskjellig under produksjonen.
| Materiale | Overflatehardhet | Slitasjemotstand | Kostnad per enhet | Typiske applikasjoner |
| Avkjølt støpejern | 50-55 HRC | Veldig bra | Lavt | Gatebil, motorsykkel |
| Nodulært støpejern | 44-52 HRC | Bra | Moderat | Lastebil, diesel |
| Smidd stål | 55-60 HRC | Utmerket | Høy | Ytelse, forsterket |
Overflatehardhet forteller bare en del av historien; dybden på det herdede laget og hardhetsgradienten inn i kjernen bestemmer om en lapp overlever gjentatt høy-kontakt-trykk-kontakt. Lobe-til-løfter-kontakttrykk i skyvestangtog kan overstige 700 MPa, og det er grunnen til at produsenter er avhengige av kjølt støpejern med karbidrike overflater eller induksjonsherdet stål. Når en kamakselprodusent hopper over, forkorter eller ujevnt påfører varmebehandling - herding, karburering eller bråkjøling - kan delen se riktig ut når den er installert og fortsatt svikte tidlig med flaksskalling. Varmebehandling er der en stor andel av kamakselkvaliteten faktisk produseres.
Avstanden mellom kamakselen og ventilene definerer ventiltogsoppsettet, og hver layout bytter kostnader, emballasje og turtallskapasitet forskjellig. En motor med overliggende ventil (OHV) holder en enkelt kamaksel i motorblokken; overliggende kamdesign plasserer en eller to kamaksler i sylinderhodet.
En kamaksel i blokken fungerer gjennom løftere, skyvestenger og vippearmer. Oppsettet er kompakt og billig, med sterkt dreiemoment på lavt turtall, men skyvestangens masse begrenser kontrollert ventilvirkning over omtrent 6 000–6 500 o/min.
To kamaksler per sylinderhode aktiverer ventilene direkte. Ventiltogets masse er minimal, noe som gir de høyeste sikre motorhastighetene og gjør variabel ventiltiming enkel. Flere deler, høyere produksjonskostnader, strammere journaltoleranser.
SOHC sitter mellom de to: en enkelt kamaksel per hode som virker på ventilene direkte eller gjennom korte vipper. Den er mindre kompleks enn DOHC og tillater god luftstrøm, men variabel timing er begrenset til å fase den ene kammen. Rent praktisk sett stiller DOHC-hoder størst krav til presisjon av kamakseltapper, fordi akselen roterer med motorturtall i lange, smale lagertapper.
Utskiftningsbeslutningen starter alltid med å matche OE-lobgeometrien til hodestøpingen. KORBOR dekker mer enn 800 bil- og 600 motorsykkel kamakselmodeller, så produktgrunnlaget for denne beslutningen er bredt. Kjøpere kan søke direkte gjennom bilkamakselkatalog og den motorsykkel kamaksel katalog , som dekker OHV-, SOHC- og DOHC-varianter på tvers av store motorfamilier.
 Tilpasset OEM/ODM motorsykkel kamaksel produsenter, leverandører Vi er Kina tilpasset OEM/ODM motorsykkel kamaksel produsenter, leverandører og fabrikk, ANHUI KORBOR tilbyr tilpasset motorsykkel kamaksel og L... Se produkt →
 Tilpassede tom bil kamaksel produsenter, leverandører Som produsenter, leverandører og fabrikker for tilpassede tom biler i Kina, tilbyr KORBOR OEM/ODM kjølt støpejernskamaksel, nodulær ... Se produkt →
Lobeløfttoleranse, journalutløp og herdet dybde er de tre målingene som skiller en kamaksel som går stille i 200 000 miles fra en som svikter for tidlig. Produksjonskamaksellobløft holdes normalt innenfor 0,025 mm (0,001 in) fra tegningen; journalutløp kontrolleres vanligvis under 0,02 mm. Dårlig utløp skifter ventiltiming fra lob til lob, og viser seg som grov tomgang før det blir en hard feil. Grunnsirkelen må også være helt konsentrisk med akselen; en off-center base sirkel endrer den statiske ventilen på hver sylinder og skaper den klassiske en-støyende-sylinder klagen.
KORBORs kvalitetssystem følger IATF 16949:2016 med en null-defekt-filosofi brukt på hvert produksjonsstadium. Selskapet driver et 22 000 kvadratmeter stort anlegg, sender mer enn 2,3 millioner kamaksler per år, og kjører hele produksjonskjeden fra emnestøping til varmebehandling og ferdigsliping.
Batch-to-batch-konsistens er den praktiske fordelen som betyr mest for motorbyggere og ettermarkedsdistributører. En erstatningskamaksel må gjengi den originale utstyrsslipingsspesifikasjonen nøyaktig; hvis lobflankeradiusen varierer, hvis basissirkelen ikke er rund, eller hvis herdedybden avviker, vil ikke motoren holde den beregnede ventiltimingen. En dedikert kamakselprodusent som har fokusert på denne enkeltkomponenten siden den ble grunnlagt i 1999 – KORBOR ble etablert som en kun kamakseldrift – er posisjonert annerledes enn en generell maskinverksted. Dens selskapets historie og produksjonsbakgrunn forklar hvorfor ingeniørteamet behandler kamaksler som en spesialitet i stedet for et sideprodukt.
For ingeniørkjøpere som vurderer en potensiell leverandør, er dokumentasjonen som betyr noe grei: lobprofilmålingsrapporter, hardhetsverifiseringsposter, utløpstestdata og en sporbar prosess fra støping til sluttinspeksjon. Enhver seriøs kamakselprodusent bør kunne produsere disse dokumentene. Leverandører som også kontrollerer støping internt, med et dokumentert kvalitetsstyringssystem , har en tendens til å levere samme geometri og hardhet fra parti til parti, som er det som holder motorens kraftkurve stabil over en produksjonsserie.
De seks klassiske tegnene på en sviktende kamaksel er tikk i ventiltoget, grov tomgang, svakt dreiemoment i lavt ende, dårlig drivstofføkonomi, feiltenninger og metallpartikler i oljen. Ingen av disse symptomene er unike for kamakselen, så diagnosen bør begynne med lobinspeksjon i stedet for automatisk utskifting av deler.
Kontroll før installasjon
Retthetsinspeksjon er den mest nyttige forhåndsinstallasjonskontrollen. En kamaksel bøyd med 0,05 mm skjærer tappene og kan trette sylinderhodefestene over tid. Sjekker akselen for rotasjonsretthet på v-blokkarmaturer før installasjon forhindrer en stor andel av for tidlige ventiltogfeil.
Ettersliping er mulig når kjernen forblir rett og nok herdet materiale overlever under lappoverflaten. Ytelsesmotorbyggere maler rutinemessig i den situasjonen. For en standard erstatning er en ny kamaksel det tryggere valget, fordi sliping fjerner en del av det herdede laget og reduserer langvarig slitestyrke.
I en riktig smurt motor med originale ventilfjærer og en intakt timingkjede, varer en kjølt-støpejernskamaksel normalt mellom 150 000 og 250 000 miles. Tidlig feil før 100 000 miles er nesten alltid forårsaket av utilstrekkelig innkjøringssmøring, en kollapset løfter eller forurenset olje i stedet for av selve materialet.
De tre dominerende årsakene er dårlig smøring ved oppstart, for høyt ventilfjærtrykk og forurenset olje. Harde partikler som er fanget mellom lappen og løfteren fungerer som lappmasse, og sliper bort den herdede overflaten. Dette er grunnen til at oljefilterets tilstand er en av de første punktene som kontrolleres i en undersøkelse av kamakselfeil.
Veivakselen konverterer forbrenningstrykket til roterende dreiemoment og driver kamakselen gjennom en timingkjede eller girsett. Kamakselen kontrollerer kun ventilhendelser og bærer ingen forbrenningsbelastning. En bøyd veivaksel produserer vibrasjoner og lavt oljetrykk, mens en slitt kamaksel endrer luftstrøm og ventiltiming; de to mislykkes med svært forskjellige symptomsett.




 闽公网安备 35018102000203 号
