Språk

En motors forbrenningskvalitet er låst før stempelet når øverste dødpunkt. Kamakselen dikterer når inntaks- og eksosventilene åpnes, hvor langt de løfter seg og hvor lenge de holder seg åpne. En lobeprofilfeil på bare 0,01 mm på en enkelt lobe forstyrrer luft-drivstoffladningen, forskyver dreiemomentkurven og øker eksostemperaturen. Det er derfor motorprodusenter trenger presise kamaksler: delen setter taket for forbrenningseffektivitet, utslippsoverholdelse og ventiltogets holdbarhet.
Ventilhendelsesnøyaktighet er den største enkeltmekaniske innflytelsen på forbrenningseffektiviteten etter selve forbrenningskammerdesignet. En inntaksventil som åpner sendte gir mindre ladning; en eksosventil som stenger sent trekker fersk blanding ut av sylinderen; en slitt flanke endrer ventilsetehastighet og destabiliserer hydrauliske løftere. Hver av disse feilene begynner som et avvik i kamlobgeometrien.
Motorkalibrering forutsetter et raskt forhold mellom veivakselvinkel og ventilposisjon. Når kamakseltimingen beveger seg fra kartet med enda 0,5 grader, endres luft-drivstoffblandingen, gjenværende gassfraksjon og bankemargin. De praktiske konsekvensene er målbare: toppdreiemoment beveger seg bort fra målmotorturtallet, eksostemperaturen stiger og NOx-utgangen øker. Presisjonskamaksler holder dette forholdet inne i kalibreringskonvolutten fra den første tenningssyklusen til slutten av garantiperioden.
Presisjonskamaxler er spesifisert i mikron og vinkelgrader, ikke i generelle stander om kvalitet. En motorprodusents innkommende inspeksjon låser fem parametere, og hver har en direkte mekanisk konsekvens.
| Parameter | Produksjonstoleranse | Konsekvens av avvik |
| Lobeprofilskjemafeil | opptil 0,010 mm | Endret ventilakselerasjon, løftestøy |
| Utløp av grunnsirkel | opptil 0,025 mm | Ustabilitet av ventilvipper ved høyt motorturtall |
| Journaldiameter | opptil 0,020 mm | Svekket oljefilmstabilitet, risiko for lagerslitasje |
| Kamtimingsavvik | opptil 0,5 grader | Moment peak shift, høyere eksostemperatur |
| Lobe overflateruhet Ra | opptil 0,40 mikron | Raskere lappslitasje, høyere friksjonstap |
Disse verdiene ser små isolert ut, men sammensatte inne i et fullt ventiltog. En 0,025 mm grunnsirkelutløp endrer effektivt ventilløft ved høye omdreininger, og en grov loboverflate akselererer slitasjen som sletter den opprinnelige geometrien. For produksjonsgodkjenning må leverandøren demonstrere kontroll over alle fem parameterne gjennom målte poster, ikke bare en enkelt førsteartikkelrapport.
Presisjon er midlertidig hvis lappoverflaten ikke kan overleve servicebelastningen. Kamakselmaterialer balanserer hardhet, seighet og produksjonsevne. Kjølt støpejern passer til kompakte produksjonsmotorer; nodulært jern bærer høyere mekaniske belastninger; herdet legert stål tjener høye løft, høye omdreininger og turboladede driftssykluser.
Varmebehandlingsruten avgjør om lappen holder sin bakkeprofil over hele serviceintervallet. KORBOR velger høyytelseslegeringer og bruker herding, karburering og bråkjøling for å øke styrke, hardhet og slitestyrke. Diagrammet de typiske lobehardhetsområdene disse prosessene nedenfor.
Én presis kamaksel er en prestasjon; tusenvis av identiske kamaksler er et produksjonssystem. Motorprodusenter vurderer leverandører på statistisk konsistens, ikke på en enkelt inspeksjon av første artikkel. Leverandøren må bevise kontroll over råmateriale, maskinering, varmebehandling og endelig metrologi i hver batch.
Anhui KORBOR Machinery Co., Ltd. har brukt 25 år på å produsere kamaksler og kun kamaksler. Dens IATF 16949:2016 kvalitetssystem anvender et null-defekt produksjonskonsept i alle ledd, og selskapets årlig produksjonskapasitet overstiger 2,3 millioner kamakselsett.
Den produktserie for kamaksel for biler alene dekker mer enn 800 delenumre, herre motorsykkel kamaksel katalog legger til mer enn 600 modeller. Motorprodusenter stoler i økende grad på leverandører som kan henvende seg til flere motorfamilier med samme prosessdisiplin.
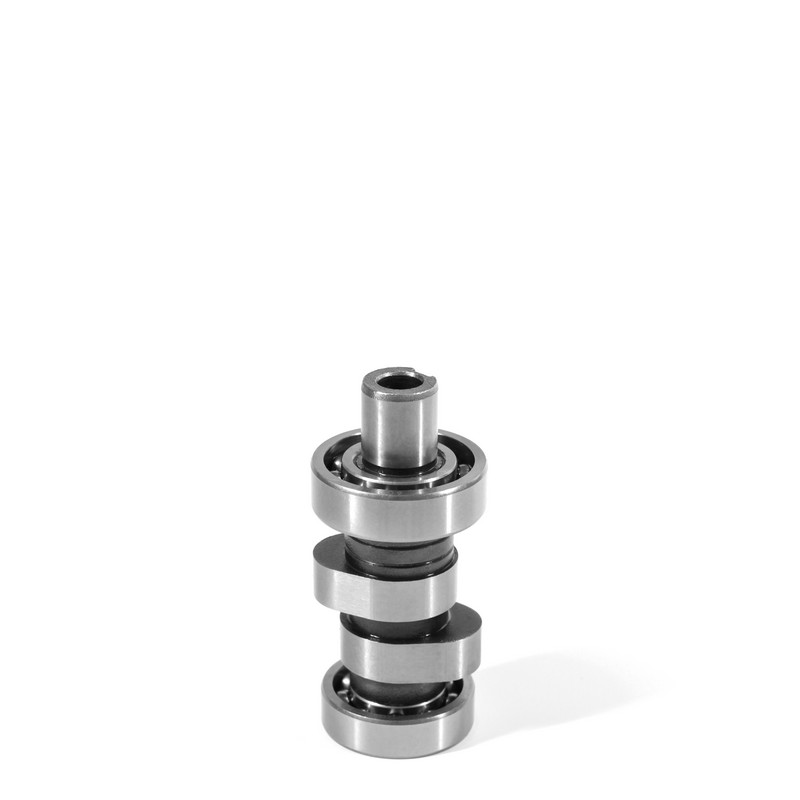 Tilpasset OEM/ODM motorsykkel kamaksel produsent, leverandører Vi er Kina tilpasset OEM/ODM motorsykkel kamaksel produsenter, leverandører og fabrikker, ANHUI KORBOR tilbyr tilpasset motorsykkel kamaksel og L... Se produkt →
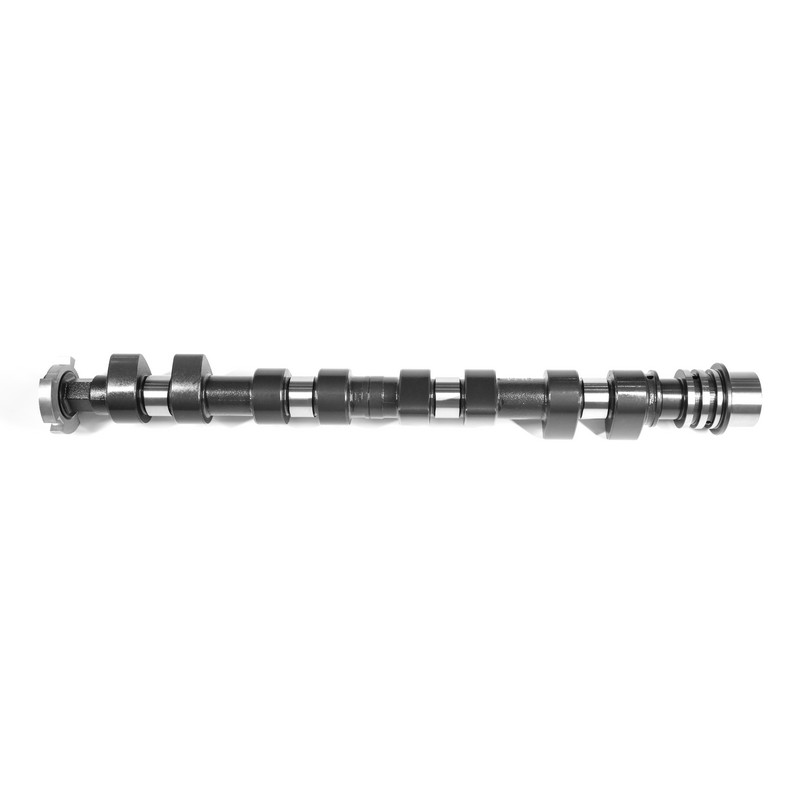 Tilpassede tom bil kamaksel produsent, leverandører Noen produsenter, leverandører og fabrikker for tilpassede tom biler i Kina, tilbyr KORBOR OEM/ODM kjølt støpejernskamaksel, nodulær ... Se produkt →
Før de godkjenner en kamakselkilde, bør motorprodusenter verifisere brannområder: metrologi, materialsporbarhet, prosesskontroll og batchsporbarhet. Den praktiske sjekklisten har fem punkter.
Enkeltdelt metrologi, materialsertifikat, én hardhetstest og en visuell gjennomgang av lappprofilen. Bare akseptabelt for designvalidering.
Statistisk prosesskontroll, hardhetskontroller på batchnivå, utløpsinspeksjon på hver del og full sporbarhet fra smelte til sluttmaling. Dette er frigjøringsbetingelsen for motorlinjer.
Motorprodusenter trenger presise kamaksler fordi ventilasjonsnøyaktighet direkte kontrollerer forbrenning, utslipp og holdbarhet. Et tidsavvik på bare 0,5 grader forskyver dreiemomentkurven, og en lobeprofilfeil i 0,010 mm-området endrer ventilakselerasjonen og løfterens stabilitet.
Den lobeprofilformfeil, vanligvis holdt til 0,010 mm eller strammere, er den mest kritiske verdien på tegningen. Den stiller inn ventilakselerasjon, setehastighet og ventiltogstøy. Grunnsirkelutløp og tappdiameter følger nøye med fordi de bestemmer oljefilmstabilitet og høyhastighets ventilsparkkonsistens.
Varmebehandlingskonverterer og jordlapp til en hard overflate som motstår slitasje. Ujevn hardhet eller kassedybde forårsaker lokal slitasje, og lappen mister raskt sin opprinnelige profil. Induksjonsherding, karburering og nitrering er de vanlige rutene, valgt i henhold til kontaktspenningen og driftssyklusen til målmotoren.
IATF 16949:2016 er industriens grunnlinje for produksjon av kamaksel i biler. Det kreves statistisk prosesskontroll, full materialsporbarhet og kontinuerlig forbedring over hele produksjonsskjeden. Leverandørens kvalitetssystem bør revideres like styrke som dets maskineringsevne.




 闽公网安备 35018102000203 号
