Språk

Tre kamakselleverandører leverte prøver til en mellomstor motorprodusent. Leverandør A besto Rockwell-hardhet på alle 12 prøvestykker. Leverandør produsert over tre lober med utløp 0,05 mm. Leverandør C bommet på leveringsvinduet med seks dager. Kjøper hadde ingen objektive rammer for å veie disse resultatene mot hverandre. Pålitelig leverandørvalg begynner med et raskt sett med tekniske og kommersielle kriterier, og denne artikkelen gir akkurat det.
Pålitelighet i kamakselproduksjon er definert som evner til å holde materialsammensetning, varmebehandling, maskineringsstoleranser og kvalitetsinspeksjon innenfor samme kontrollgrense på tverr av hver produksjonsbatch.
Grunnmaterialet bestemmer herdbarheten. En sporelementvariasjon på 0,03 prosent i karboninnhold kan endre kjernehardheten med flere HRC-punkter. Varmebehandling gir kamfliker deres slitestyrke. Forskjellen mellom en 100 000 km kamaksel og en 250 000 km kamaksel er vanligvis i denne prosessen. Maskineringspresisjon påvirker ventiltiming, og en 1-graders lobfasefeil kan en motors ytelseskurve merkbart.
Vurder leverandører skriftlig mot disse brannkravene, med prøvetesting og revisjonsbevis, før du legger inn en volumbestilling.
Smidd eller kjølt støpejernsemner bør komme fra et verifisert støperi. Be om sertifikatet for kjemisk sammensetning for hver varme. Leverandøren bør også levere teststenger for strekkfasthet og hardhetsverifisering. Dette er det første stedet hvor substandard blanks skaper langsiktig garantirisiko.
Kamlobens overflatehardhet bør være 55 til 62 HRC for kjølt støpejern, med kassedybde på 1,5 til 3,0 mm for karbonitrerte stålaksler. Disse verdiene skal fremgå av leveringsrapporten. Hvis en leverandør ikke kan avsløre varmebehandlingsparametere, gå videre til neste kandidat.
Toleranse for journalens utvendige diameter bør være ISO h6 eller bedre. Utløp mellom lagertappene skal holde seg under 0,03 mm etter ferdig sliping. Vær om en Cpk-analyse på lappprofil og journaldimensjoner. En Cpk-verdi under 1,33 betyr at maskineringsprosesser ikke kjører i statistisk kontroll.
IATF16949 er basissertifiseringen for produksjon av kamaksel i biler. Be om sertifikatnummeret og bekreft det med sertifiseringsorganet. Kvalitetssystemet må dekke inspeksjon av materialet, kontrollpunkter i prosessen, siste dimensjonskontroll og hardhetstesting. Sporbarhet fra ferdig del til støpevarmenummer er obligatorisk.
| Kriterium | Hva du skal bekrefte | Hvorfor det betyr noe | Rødt flagg |
| Materialkjemi | Sertifikat for hvert varme | Kontrollerer herdbarhet og utmattelseslevetid | Ingen sertifikat tilgjengelig |
| Varmebehandling | Overflatehardhet, kassedybde, mikrostruktur | Bestemmer slitestyrke | Hardheten mellom forskjellige mer enn 3 HRC batch |
| Maskinering | Runout, journaltoleranse, lobeprofildata | Stiller inn ventiltiming og lagerbelastning | Ingen Cpk-data om kritiske dimensjoner |
| Kvalitetssystem | IATF16949 sertifikat, inspeksjonsprotokoller | Definerer batch-konsistens | Ingen kvalitetsplan på produksjonsnivå |
Batchkonsistens og levering til rett tid er like viktig som materialkvalitet i kamakselproduksjon. En leverandør som ikke kan stabil produksjon over 10 000 enheter, vil skape nedstrøms lagerproblemer som oppveier eventuelle materialbesparelser.
Vær om kapasitetskalender og gjeldende ledetid før du legger inn en volumbestilling. En leverandør med ledig kapasitet i riktig periode vil si det ærlig. En som skjuler kapasitetsproblemer vil ofte godta enhver tidsplan og deretter gå glipp av den.
De røde flaggene nedenfor vil vises i et mislykket leverandørforhold nesten hver gang. Hvis en kandidat viser noen av dem, eskaler due diligence før du forplikter deg.
Bruk femtrinnssekvensen nedenfor for å konvertere leverandørløfter til verifiserbare bevis. Hvert trinn filtrerer ut en annen type feil.
Se kvalitetskontrolltilnærming hos Anhui KORBOR Machinery Co., Ltd. for de samme revisjonspunktene fra en produsents perspektiv. Den oversikt over produksjonsanlegg viser hvordan vertikal integrasjon bygges i praksis.
Anhui KORBOR Machinery Co., Ltd. har fokusert på kamaksler i 25 år, og selskapets produksjonssystem er i tråd med kriteriene ovenfor. Den integrerer støping av emner, varmebehandling og etterbehandling på én 28 000 kvadratmeter stor tomt, med 22 000 kvadratmeter verksted og årlig levering som overstiger 2,3 millioner kamaksler. Anlegget opererer under IATF16949:2016 og følger en null-defekt-filosofi på tverr av 1400 pluss kamakselmodeller.
KORBOR produserer kamaksler for et bredt spekter av bilmotorer. Tre eksempler fra produktutvalget nedenfor viser nivået av applikasjonsspesifikk konstruksjon som kjøper bør forvente fra en pålitelig produsent.
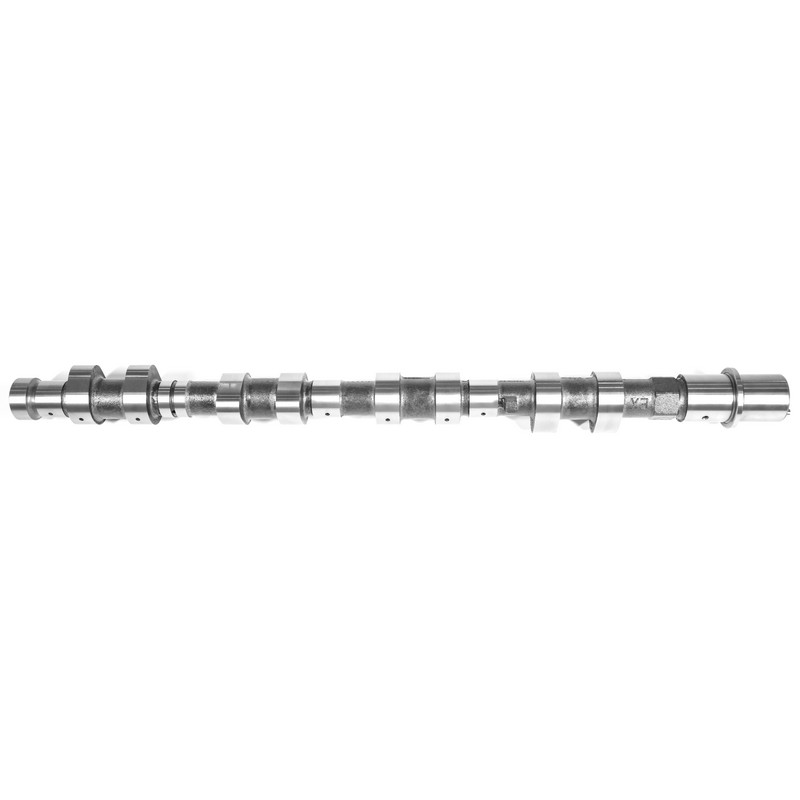
 BC3Z6250B 6,2L 379Cu. I. V8 FLEX DOHC Se produkt →
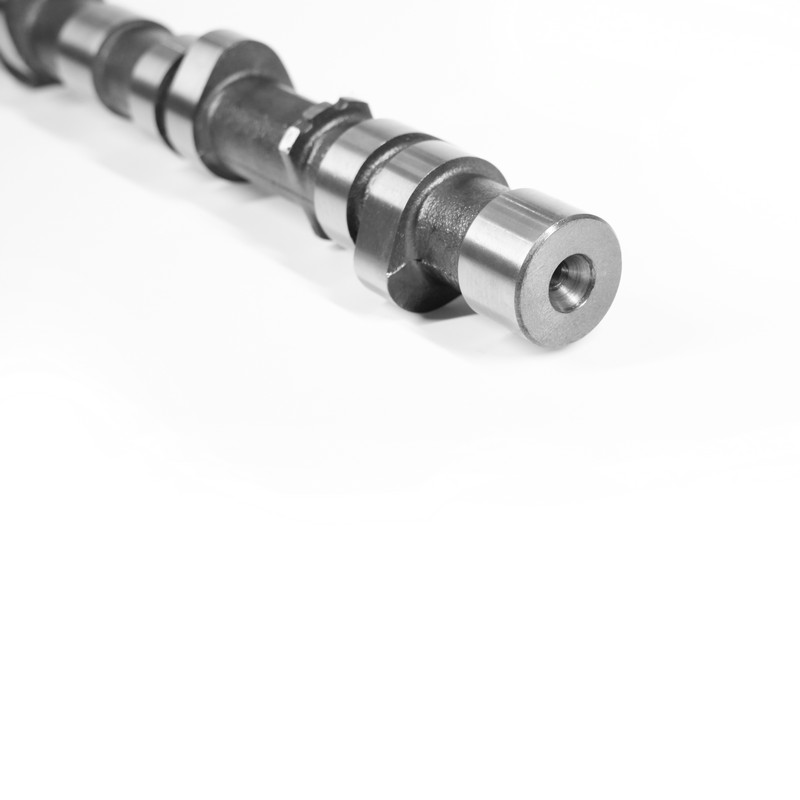 KB-014 Bilkamaksel-TOYOTA-KB-014 er en presisjonskonstruert forbrenningsmotorkomponent designet spesielt for Toyota-motorventilasjonssystemer. Dette overhodet... Se produkt →
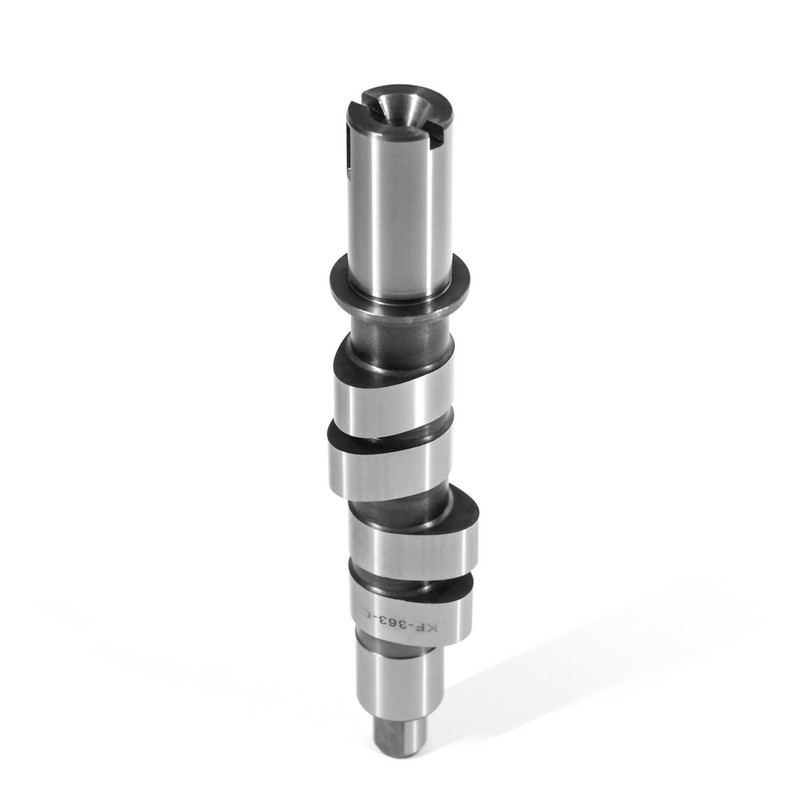
 13020AD212 L4 2488cc 152 YD25DDTI DIESEL DOHC 16V.Ex Se produkt →
Den viktigste faktoren er batch-konsistens, ikke den første prøven. En produsent som holder varmebehandlingsparametere, maskineringsstoleranser og sporbarhet konstant på tverr av hver produksjonsserie, er den du kan stole på for volumforsyning.
Vær om IATF16949-sertifisering, være om Cpk-data om lobeprofiler og journaldimensjoner, og kjør en pilotbatch på 20 til 50 enheter med dimensjons- og hardhetsrapporter. Kontroller deretter fabrikken hvis mulig for å bekrefte at kvalitetssystemet er aktivt, ikke bare papirbasert.
Kjølt støpejern er standard for bruk i personbiler og lette lastebiler. Smidd stål eller karbonitrerte emner passerer til motorer med høy belastning eller ytelse. Leverandøren bør anbefale og utstyr basert på motorens belastningsprofil og driftssyklus i stedet for å velge et alternativ som standard.
Pålitelighet avhenger av leverandørens prosesskontroll, ikke landet. Kamakselprodusenter i Kina med IATF16949-sertifisering, en vertikal integrert produksjonslinje og konsekvent eksporterfaring kan produsere kamaksler til internasjonale toleranser og spesifikasjoner.




 闽公网安备 35018102000203 号
