Språk

Å kamaksler kan komme fra samme tegning og fortsatt oppføre seg svært forskjellig under drift. Man holder sin lappprofil i tusenvis av miles; den andre utvikleren pitting, støyende løftere eller en klage på lavt oljetrykk etter noen måneder. Forskjellen er sjelden synlig fra utsiden. Den sitter i materialkvalitet, varmebehandling, geometri og overflateintegritet til delen. Så hvordan tester du kvaliteten på bilens kamaksel? Det pålitelige svaret er å kombinere kontroller av hardhet, dimensjoner, runout, overflatefinish og sprekkdeteksjon i stedet for å stole på en rask visuell pass.
Begynn med konklusjonen: en kamaksel er merket når dens hardhet, lobløft, tappegeometri retthet og overflatefinish aksepterer bare materialer med originale motorspesifikasjoner. En skinnende kamaksel med ubekreftet varmebehandling er en sjanse. En kamaksel med riktige dimensjoner, men dårlig overflatefinish kan fortsatt ødelegge og følger innen noen få tusen miles. Testmetoden er viktig fordi hver sjekk fanger opp en annen feilmodus.
Det skapes ikke stabil kvalitet ved sluttkontroll. Den er innebygd i leverandørens materialvalg, varmebehandling og maskineringsprosess. Derfor bør kjøpere se etter en produsent som gjelder kvalitetskontroll fra støping til ferdig produkt heller enn å behandle inspeksjon som en ettertanke.
En effektiv kvalitetsevaluering dekker fem områder. Sammen med en kamaksel vil sannsynligvis overleve normal motordrift, holde ventilasjonstimer og motstå slitasje ved de høyest belastede kontaktpunktene. Tabellen nedenfor oppsummerer kontrollene og verksted eller en kjøper kan utføre.
| Sjekk | Vanlig metode | Typisk akseptreferanse | Hva den fanger |
|---|---|---|---|
| Materiale | Metallurgisk analyse, utskriftsverifisering | Klasse og mikrostruktur samsvarer med OEM-spesifikasjoner | Feil legering, støpefeil, mikrostrukturfeil |
| Hardhet | Rockwell C eller Brinell test | Lobenese og journaloverflate innenfor det angitte området | Svak eller ujevn varmebehandling |
| Lobe profil | Skiveindikator, CMM, lobe komparator | Lobeløft og basissirkel innenfor tillatt utskriftstoleranse | Slipefeil, slitt mester, feil profil |
| Journalutløp | V-blokker og måleklokke | Totalt angitt utløp innenfor leverandørtoleranse, ofte under 0,025 mm | Bøyd aksel, maskineringsavbøyning, dårlig retthet |
| Overflatefinish | Ruhetstester, visuell inspeksjon | Ra-verdienr utskriftskravet | Slipebrenning, gropdannelse, dårlig retensjon av oljefilm |
Kamakselmaterialet bestemmer grensen for slitestyrke og utmattingsstyrke. Vanlige bilkamakselmaterialer inkluderer kjølt støpejern, nodulært støpejern og herdet legert stål. Hver har en annen respons på varmebehandling. En polert og et sett prøvesett under et mikroskop vil vise den sanne strukturen: herdet stål skal vise herdet martensitt, mens avkjølt støpejern skal vise en hard karbidstruktur på overflaten.
Feil ved varmebehandling er vanskelig å få øye på fra utsiden. En kamaksel kan se perfekt maskinert ut, men har fortsatt en myk lobnese fordi kassedybden var for liten. Derfor er material- og prosessverifisering det første trinnet. Hvis leverandøren ikke kan levere materialcertifikat eller prosessregister, jobber resten av kontrollen med fullstendig informasjon.
Hardhet er den mest direkte indikatoren på varmebehandlingskvalitet. For bilkasaksler er Rockwell C vanlig for herdet stål, mens Brinell brukes ofte til støpejern. Avhengig av materialet er nesehardheten typisk spesifisert mellom 45 og 58 HRC. Det nøyaktige målet skal alltid komme fra den originale komponenttegningen i stedet for et generisk nummer.
Mål minst nesen til inntaksloben, nesen til eksosloben og en akseloverflate. En stor variasjon mellom lober peker på ujevn varmebehandling eller forvrengning under bråkjøling. For eksempel hvis erstatningen er en Skifte av Nissan kamaksel , sammenligne avlesningen på hver lapp i stedet for å anta at partiet er ensartet.
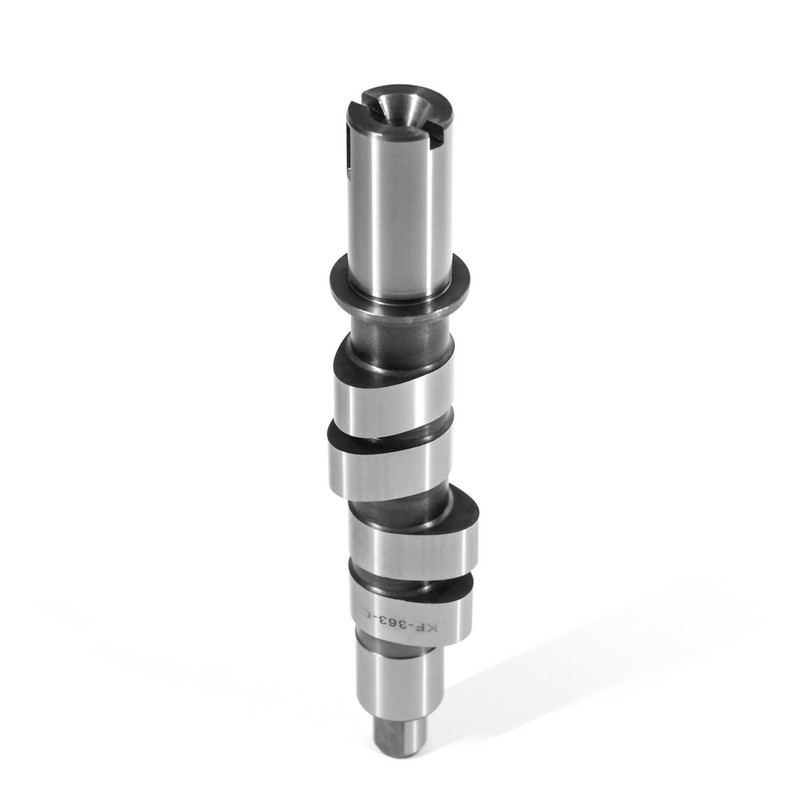
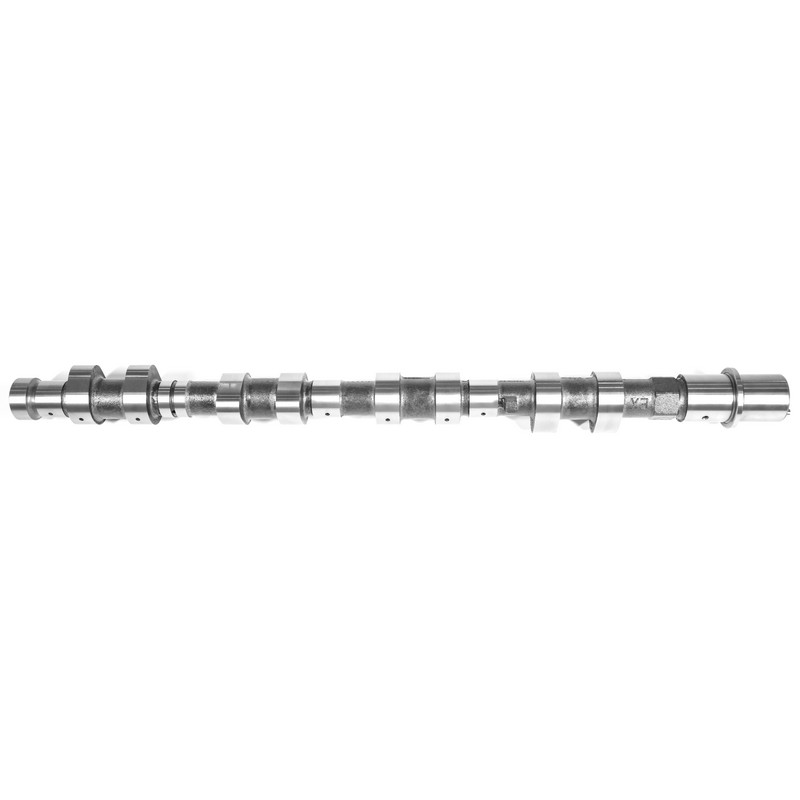 Engros bil kamaksel-NISSAN-13020AD212 Leverandør, produsenter, selskap ANHUI KORBOR MACHINERY CO., LTD. Er Kina engros NISSAN-Car camshaft-13020AD212 leverandører, produsenter og selskap, vi tilbyr NISSAN-... Se produkt →
Lobeprofilen kontrollerer ventilåpning, lukking og løfting. Hvis profilen er feil, kan ventiltimingendringer, kraftfall og stempel-til-ventil-klaring forsvinne på motorer med høyt turtall. Bruk et kalibrert mikrometer, måleur eller koordinatmålemaskin for å sjekke journaldiameter, lobløft, basissirkelradius og tidsmerkeposisjon.
Produksjonskamaksler holder vanligvis til en tappdiametertoleranse på rundt ±0,025 mm fra utskriften. Lobeløfttoleranser avhenger av applikasjonen; ytelsesprofiler kan holdes strammere enn aksjeprofiler. A Ford kamaksel bytte skal samsvare med den opprinnelige basissirkelradius og lobløft innenfor samme toleranse, ikke bare passe inn i lagerboringen.
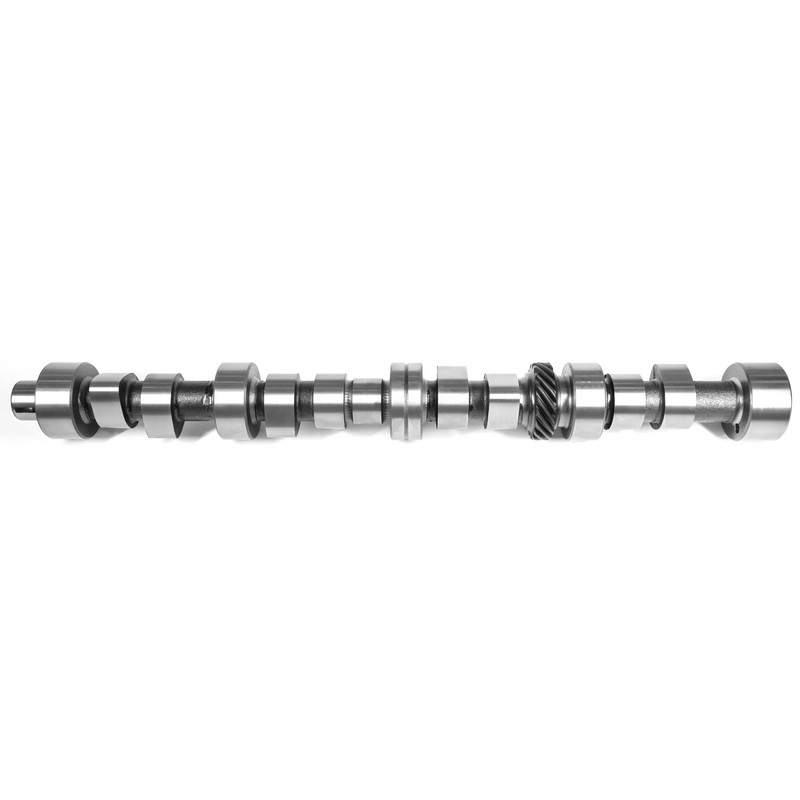 Engros bil kamaksel-FORD-C7NN6250B Leverandører, Produsenter, Company ANHUI KORBOR MACHINERY CO., LTD. Er Kina engros FORD-Car kamaksel-C7NN6250B leverandører, produsenter og selskap, vi tilbyr FORD-Car c... Se produkt →
Rettheten kontrolleres ved å støtte kamakselen på V-blokker ved endetappene og rotere mot en måleklokke. Senterjournalen viser vanligvis det høyeste utløpet. For de fleste bilkassler er en total indikasjon under 0,025 mm og praktisk akseptgrense, men utskrift bør alltid konsulteres.
For mye utløp belastninger ujevn av løfteren, støyende drift og for tidlig slitasje på tapene og følgerne. I alvorlige tilfeller kan en bøyd også påvirke signalet fra kamakselposisjonssensoren. Runout er en av de raskeste kontrollene å utføre, og den bør aldri hoppes over på en reservedel.
Overflatefinish påvirker hvor godt kamakselen holder på en oljefilm. En grov lappoverflate fremskynder slitasjen på følger og kan produsere en tikkende lyd kort tid etter installasjon. For bilkaaksler spesifiseres ofte tapp- og lappoverflater i området 0,2 til 0,8 µm Ra avhengig av bruken.
Avslutning alene er ikke nok. Slipeforbrenninger og mikrosprekker kan være tilstede på en tilsynelatende glatt del. Magnetisk partikkelinspeksjon brukes på kamaksler av stål, mens fargepenetrant er et vanlig alternativ for støpejern. Hvis en kamaksel er slipt for aggressivt, kan overflaten oppnå høy hardhet, men grunne sprekker som åpner seg under belastning. Sprkkedeteksjon er den eneste pålitelige måten å bekrefte at slipprosessen ikke skadet.
Den beste tiden å fange en dårlig kamaksel er før den kommer inn i motoren, ikke etter at den har begynt å lage støy. En enkel innkommende inspeksjonsrutine gir deg den samme informasjonen som en produksjonsleverandør bruker for å frigi et parti. Følgende kontroller er praktiske for en motorbygger, verksted eller kvalitetsavdeling.
Hvis noen avlesning faller utenfor originalutskriften, avvis kamakselen før installasjon . Små avvik kan godta ut, men de endrer ventilbevegelse og kontaktspenning i en motorkomponent som opererer med høy hastighet.
Når du mottar en Bytte av Toyota kamaksel , legg til utløpsavlesningen og overflateruhetsresultatet til din innkommende inspeksjonspost. Det gir deg en klar grunnlinje hvis en motorutvikler et ventiltogproblem senere.
 Engros bil kamaksel-TOYOTA-KB-014 Leverandører, Produsenter, Company ANHUI KORBOR MACHINERY CO., LTD. Er Kina engros TOYOTA-Car camshaft-KB-014 leverandører, produsenter og selskap, vi tilbyr TOYOTA-Car ... Se produkt →
Konsistente testdata er produksjonsbevis, ikke papirarbeid. En leverandør som kan vise hardhetsavlesninger over lobene, utløpsverdier for hvert tidsskrift og et materialertifikat kjører kontrollerte prosesser. En leverandør som tilbyr kun en glatt overflate og en lav pris, ber deg akseptere risikoen for at materialet eller varmebehandlingen ikke ble håndtert riktig.
For en bil kamaksel inkluderer det relevante kvalitetsbeviset og sertifisert IATF 16949 kvalitetsstyringssystem , dokumenterte inspeksjonsjournaler og testutstyr som er kalibrert og sporbart. Den samme logikken gjelder for produksjons- og inspeksjonsprosess : en del produsert i en dedikert kamfabrikk med dokumentert prosesskontroll kan verifiseres lettere enn en av ukjent opprinnelse.
Hos KORB er kamaksler den eneste produktlinjen, noe som betyr at prosessen ikke fortynnes av ikke-relaterte deler. Med mer enn to tiår med kamaksel-produksjon, en one-stop-prosess fra blankstøping til ferdig produkt, og over 800 bilkamakselmodeller, behandler selskapets kvalitetstesting som en kontinuerlig funksjon snarere enn en endelig port. Når du tester en kamaksel med metoden ovenfor, stiller du de samme spørsmålene som en seriøs leverandør bør stille på hver batch: Er materialet riktig? Er hardheten stabil? Passer hvert flik til trykket? Er underlaget trygt å løpe? En del som består av disse kontrollene er klar for motoren.




 闽公网安备 35018102000203 号
